En underhållsplanerare på ett stålverk har tre offerter för en ersättningstrummans växelkoppling på en utloppsbordsdrift. Alla tre namnger samma hål, samma nominella vridmoment och ungefär samma pris. Endast en leverantör frågar efter ritningsrevisionsnummer, kilspårstandard och bromshjulets d...
READ MORE
 Product Category
Cross Universal Coupling Manufacturers
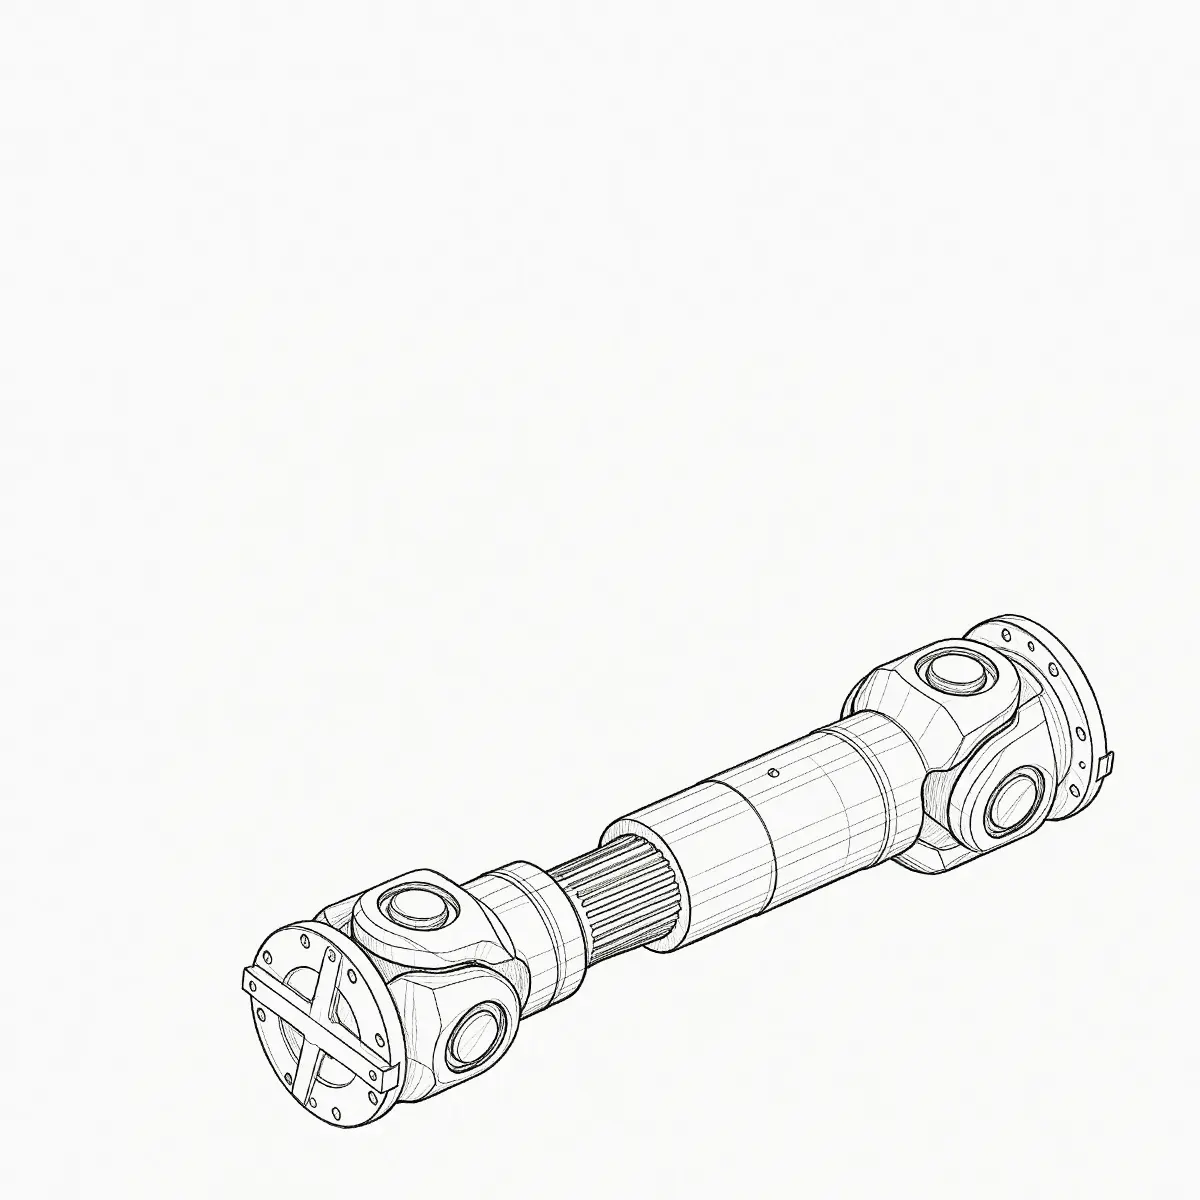
En tvärgående universalkoppling är en nyckelkopplingskomponent som ofta används i industriella transmissionssystem, främst utformad för att överföra kraft mellan två axlar som arbetar i vinkel eller vars axlar inte är kolinjära. Jämfört med konventionella stela eller flexibla kopplingar erbjuder tväruniversalkopplingar klara fördelar i vinkelkompensation, vilket möjliggör stabil vridmomentöverföring under komplexa driftsförhållanden. Som ett resultat av detta har de använts i stor utsträckning inom industrier som metallurgi, gruvdrift, anläggningsmaskiner, papperstillverkning, hamnhantering och tillverkning av tung utrustning. I synnerhet i applikationer där utrustningslayouten är begränsad, axelsystem är föremål för betydande termisk deformation, eller dynamisk felinriktning uppstår under drift, spelar tvärgående universalkopplingar ofta en avgörande roll för att säkerställa tillförlitlig drift av hela transmissionssystemet.
Ur ett strukturellt och funktionellt perspektiv uppnår en tvärgående universalkoppling kontinuerlig rotation och vridmomentöverföring inom ett visst vinkelområde genom den koordinerade växelverkan mellan tväraxeln, universalknuten och nålrullager. Denna konfiguration absorberar effektivt axelfel som orsakas av installationsfel och driftsvibrationer, samtidigt som den mildrar effekten av termisk expansion och lastfluktuationer på transmissionssystemet. Som ett resultat kan utrustningen bibehålla stabil och smidig drift även under tunga belastningar och varierande arbetsförhållanden.
I praktiska tekniska tillämpningar har tvärgående universalkopplingar utvecklats till en relativt mogen serie modeller för att möta olika krav på lastkapacitet, axiell kompensation och strukturella dimensioner. De vanliga SWC- och SWP-serierna betonar var och en av olika designkoncept: den förra fokuserar på hög strukturell styvhet och överlägsen vridmomentbärande kapacitet, vilket gör den lämplig för tung utrustning som arbetar kontinuerligt under långa perioder; den senare lägger större vikt vid enkelt underhåll och effektivitet vid demontering på plats, vilket gör den väl lämpad för produktionsmiljöer där underhållscykler och stilleståndstider måste minimeras. Genom olika kombinationer av axeldiametrar, centrumavstånd och teleskopisk rörelse kan tvärgående universalkopplingar flexibelt anpassas till ett brett utbud av industriell utrustningslayout.
-
 Kors universalkoppling
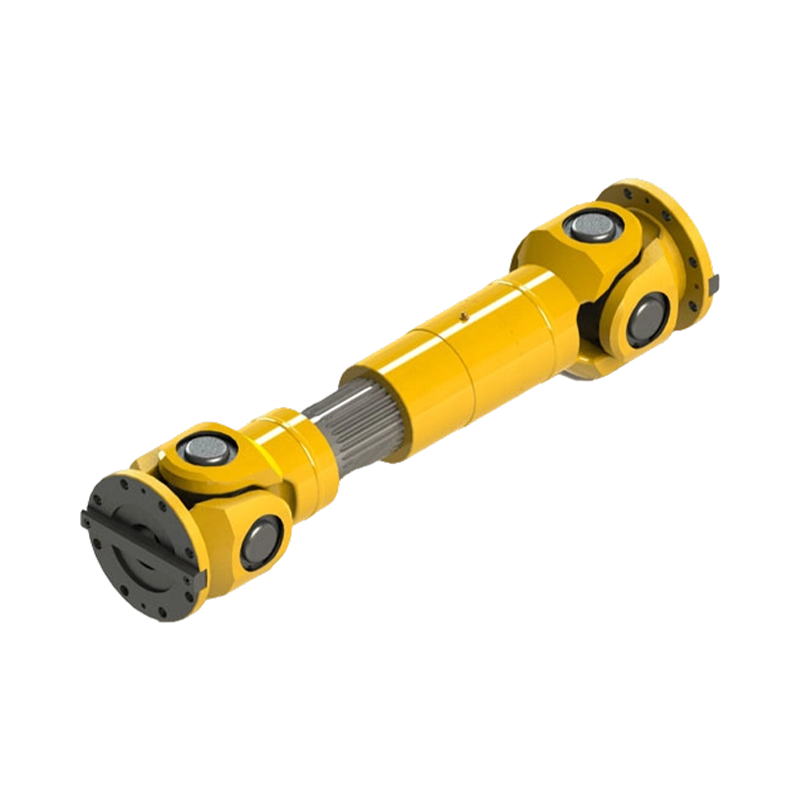
SWC-BH Standard teleskopisk svetsad universalkoppling
SWC-BH standard teleskopisk svetsad universalkoppling uppvisar enastående tra...
-
 Kors universalkoppling
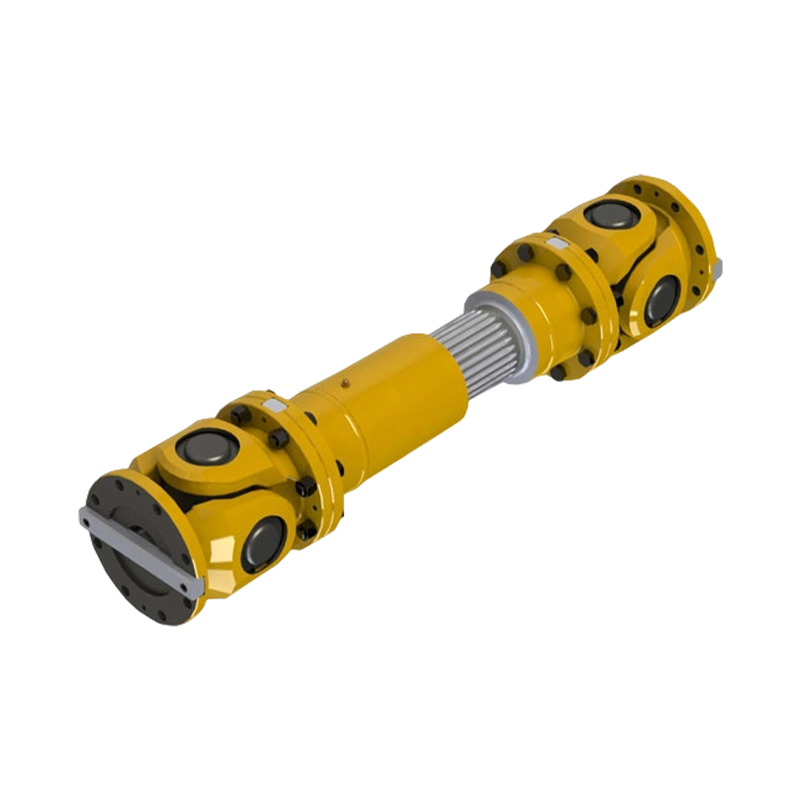
SWC-BF Standard Teleskopfläns Typ Universalkoppling
SWC-BF standard teleskopisk flänsad universalkoppling är en noggrant designad...
-
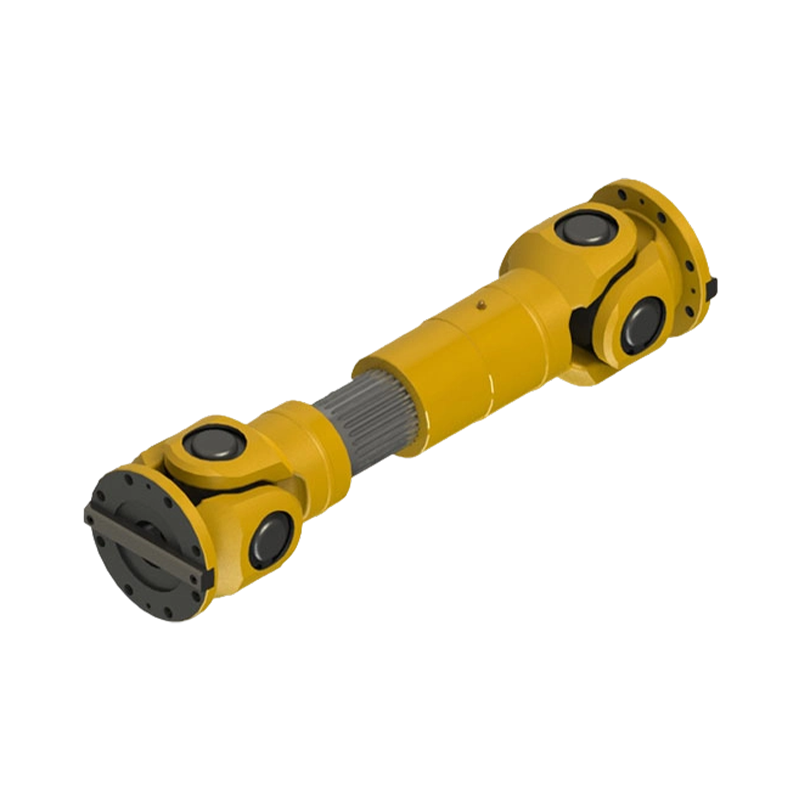 Kors universalkoppling
SWC-DH Kort teleskopisk svetsad universalkoppling
Den korta teleskopiska svetsade universalkopplingen SWC-DH är en kärnkomponen...
-
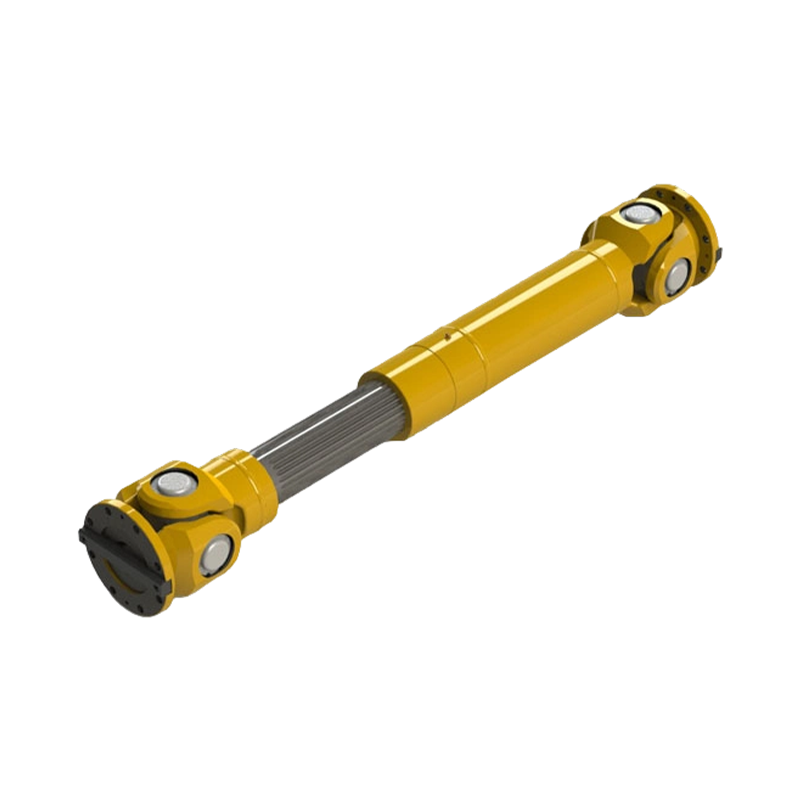 Kors universalkoppling
SWC-CH lång teleskopisk svetsad universalkoppling
Den långa teleskopiska svetsade universalkopplingen SWC-CH är en högpresteran...
-
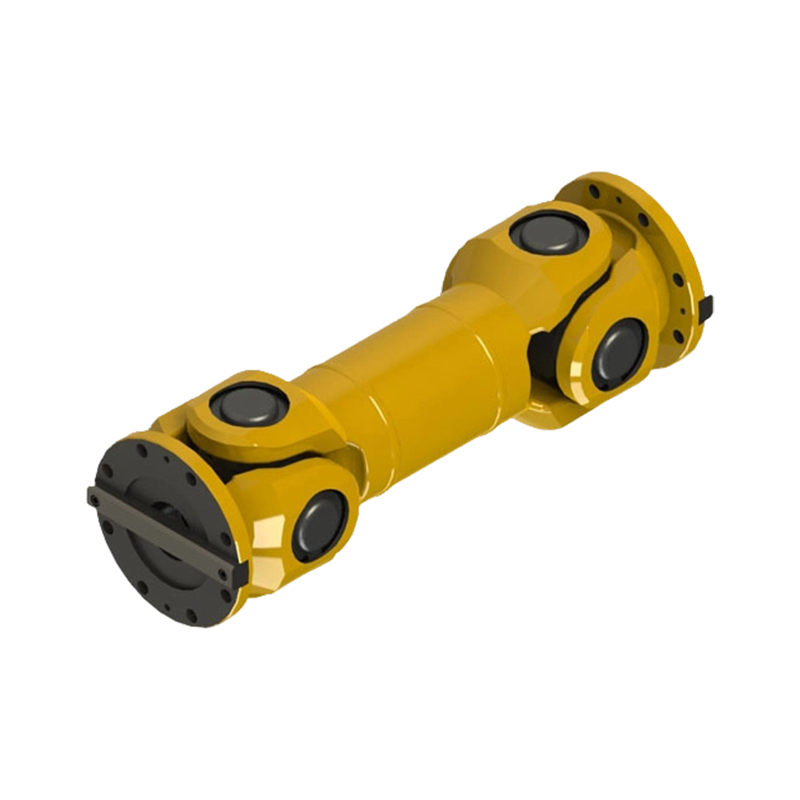 Kors universalkoppling
SWC-WH Icke-teleskopisk svetsad universalkoppling
Den SWC-WH icke-teleskopiska svetsade universalkopplingen har en innovativ de...
-
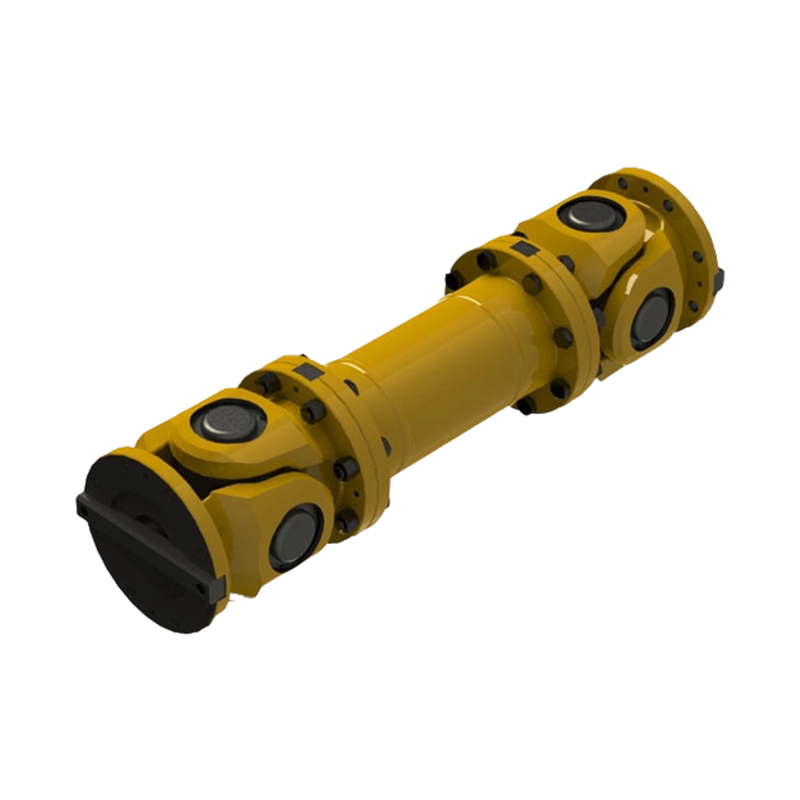 Kors universalkoppling
SWC-WF Icke-teleskopisk universalkoppling av flänstyp
SWC-WF icke-teleskopisk flänsad universalkoppling är en högpresterande mekani...
-
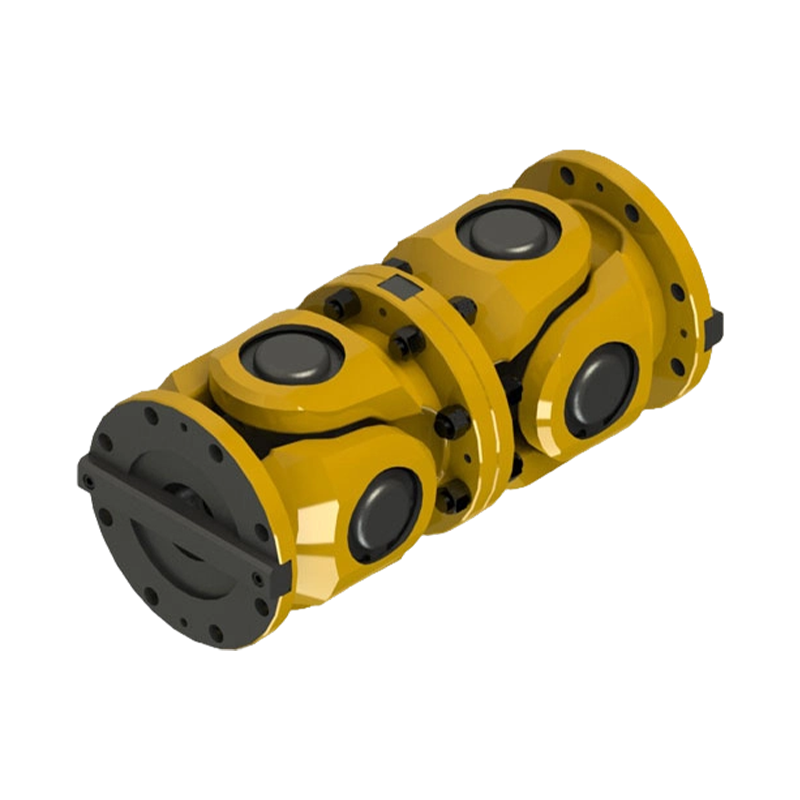 Kors universalkoppling
SWC-WD icke-teleskopisk kort universalkoppling
Den icke-teleskopiska korta universalkopplingen SWC-WD är en högpresterande m...
-
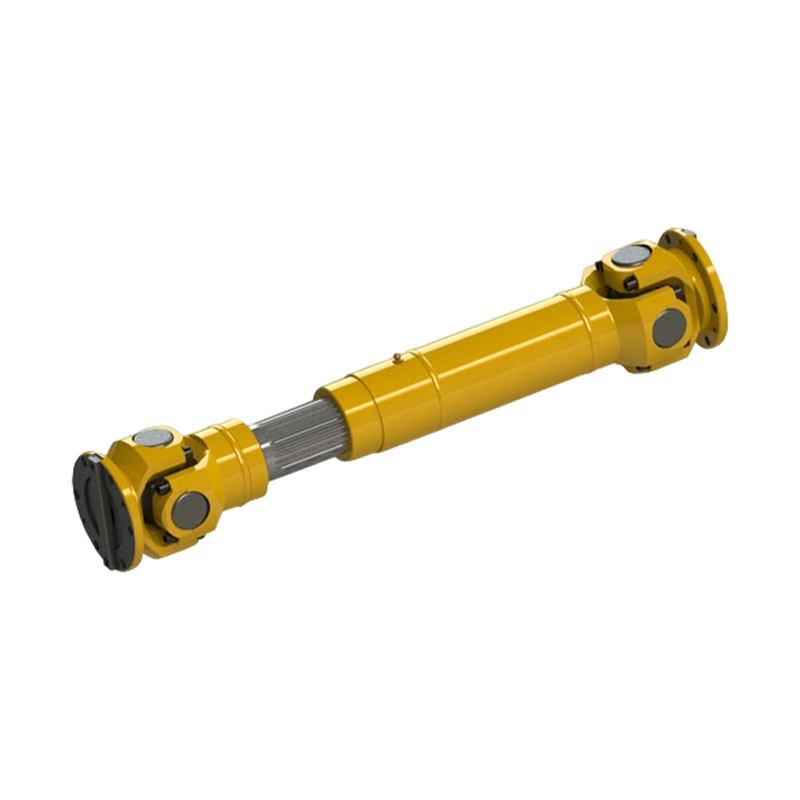 Kors universalkoppling
SWP-A teleskopisk lång typ universalkoppling
SWP-A Telescopic Long Universal Coupling är en mekanisk transmissionsenhet so...
-
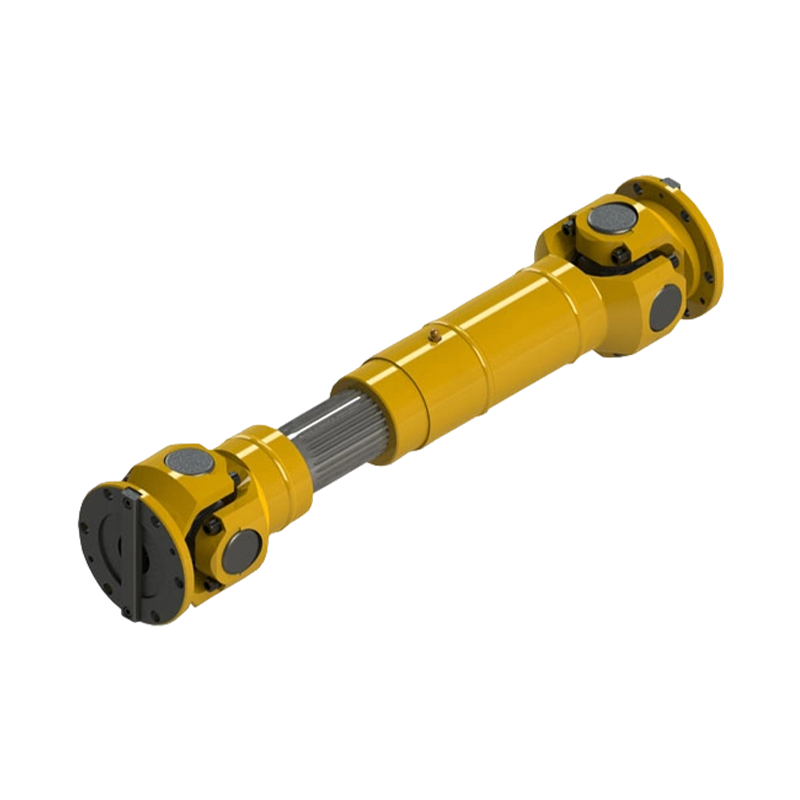 Kors universalkoppling
SWP-B teleskopisk kort universalkoppling
SWP-B teleskopisk kort universalkoppling är en förbättrad version av universa...
-
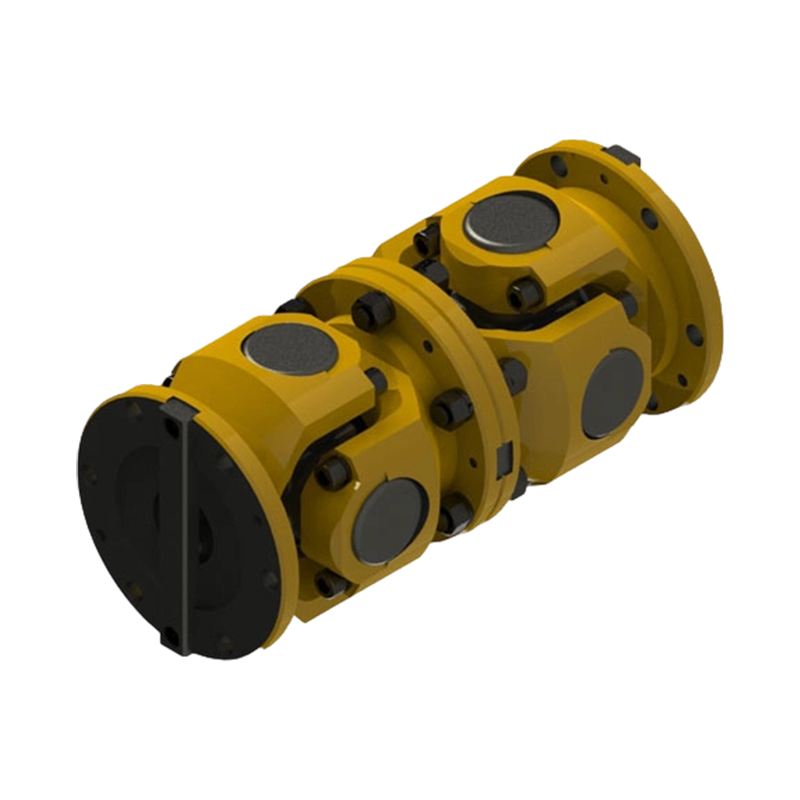 Kors universalkoppling
SWP-C icke-teleskopisk kort universalkoppling
Den icke-teleskopiska korta universalkopplingen SWP-C är en högpresterande me...
Företag
Zhenjiang Orienthold Machinery Co., Ltd.
Zhenjiang Orienthold Machinery Co., Ltd.
is China SWC/SWP Type Universal Coupling Manufacturers and OEM/ODM Telescopic Universal Coupling Suppliers, We are a medium-sized enterprise specialized in the production of couplings and papermak-ing machinery, integrating design, production and service.
Med stark teknisk styrka, avancerad utrustning och omfattande testmetoder används våra produkter i stor utsträckning inom industrier och utrustning som transport, metallurgi, kemiteknik, gruvdrift, konstruktion och hissning, och levereras till olika storskaliga företag året runt.
Utrustade med ett strikt kvalitetsövervakningssystem samt kompletta inspektions- och testinstrument och utrustning, uppfyller våra produkter helt nationella standarder. Framför allt har produktionstekniken och kvaliteten på våra pappersmaskiner nått internationella nivåer. Våra produkter har vunnit stort beröm på marknaden och fått högt erkännande från kunder.
Nyheter
-
-
En utrustningsköpare i en stålfabrik matchade en gång en koppling med axeldiameter och katalogvridmoment. Sex veckor senare hade navet krånglat, sälen grät och linjen hade stannat två gånger. Kopplingstillverkaren hade levererat en standard växelkoppling, men kvarndriften var reverserande, någ...
READ MORE -
En koppling misslyckas vid 02:10 på en kontinuerlig produktionslinje. Drivlinan stannar, larm ljuder och varje tomgångsminut medför en kostnad som är mycket större än priset för någon reservdel. Månader tidigare valde någon leverantör för den kopplingen och kvaliteten på det valet är nu fullt ...
READ MORE
Meddelande Feedback
Kors universalkoppling Industry knowledge
Urvalskriterier för tvärgående universalkopplingar i höghastighetsindustriutrustning
Rotationshastighetsgränser och dynamiska balanseringsstandarder
Att välja en tväruniversalkoppling för höghastighetsutrustning kräver en noggrann utvärdering av varvtalsgränser och centrifugalkraftseffekter. När rotationshastigheten ökar, genererar varje mindre excentricitet eller obalans i korsspindeln, okarmarna eller anslutningsflänsen centrifugalkrafter som är proportionella mot kvadraten på rotationshastigheten. Zhenjiang Orienthold Machinery Co., Ltd. införlivar exakta dynamiska balanseringsprocedurer i tillverkningen av kopplingar som används i höghastighetsapplikationer inom transport, pappersmaskiner och kemiteknik. Vid förhöjda hastigheter orsakar obalanserad massa radiella axelsvängningar, lagerutmattning och strukturella vibrationer i drivna och drivna maskiner.
För att förhindra mekanisk resonans och vibrationer, tvärgående universalkopplingar drift vid höga hastigheter måste vara dynamiskt balanserad enligt etablerade standarder såsom ISO 1940. Balanseringsproceduren innefattar tvåplans dynamisk balansering av hela enheten, inklusive korslagren, flänsnaven och mellanaxeln. Tillämpningar med lägre hastigheter tolererar högre kvarvarande obalansnivåer, medan höghastighetsutrustning kräver balanskvalitetsgrader som G2.5 eller G6.3. Tabellen nedan illustrerar standardrekommendationer för balanskvalitet över driftshastighetsområden.
| Operational Speed Range (RPM) | Rekommenderad ISO-balanskvalitet | Typisk industriell tillämpning | Tillåten kvarvarande obalansnivå |
| Under 1000 RPM | G 16 | Tunga gruvtransportörer och krantelfer | Högre resttolerans tillåten |
| 1000 RPM till 3000 RPM | G 6.3 | Metallurgiska rullar och pappersmaskiner | Måttlig dynamisk balansering krävs |
| 3000 RPM till 6000 RPM | G 2,5 | Höghastighetspumpar och kemiska kompressorer | Precision tvåplans dynamisk balansering krävs |
| Över 6000 RPM | G 1,0 | Specialiserade höghastighets-turbomaskiner | Stränga restsaldogränser tillämpas |
Kinematiska hastighetsfluktuationer och arbetsvinkelbegränsningar
En grundläggande mekanisk egenskap hos en enda tvärgående universalknut är dess ojämna överföring av vinkelhastighet vid drift i en vinkel. När en enda kardanknut överför vridmoment över en vinkelförskjutning, upplever den drivna axeln cyklisk acceleration och retardation två gånger per rotation. Vid låga hastigheter orsakar denna hastighetsfluktuation begränsade driftstörningar; Men vid höga rotationshastigheter översätts hastighetsfluktuationer till högfrekventa vinkelvibrationer, vridmomentoscillationer och cykliska tröghetsbelastningar som accelererar slitaget på anslutna växellådor och motorlager.
För att eliminera vinkelhastighetsfluktuationer i höghastighetsutrustning installeras tvärgående universalkopplingar i par, som bildar ett dubbelledat kardanarrangemang i antingen en Z-konfiguration eller en W-konfiguration. I dessa dubbelledarrangemang är ingångs- och utgående ok placerade parallella, och arbetsvinklarna vid båda korsfogarna hålls lika. Hastighetsvariationen som genereras av den första leden kompenseras av den motsatta variationen av den andra leden. Vid höghastighetsdrift måste dessutom arbetsvinkeln per led begränsas. Medan kardanknutar fysiskt kan leda upp till 15 grader eller mer vid låga hastigheter, kräver höghastighetsapplikationer vanligtvis att arbetsvinklarna förblir under 3 till 5 grader för att hålla sekundära böjmoment och inre nålrullagers hastigheter inom säkra arbetsgränser.
Kritiska hastighetsberäkningar och rörsektionsstyvhet
I kraftöverföringssystem med hög hastighet, särskilt de som sträcker sig över långa sträckor, såsom drivningar för pappersmaskinsektioner eller långa drivlinor för transport, spelar den mellanliggande axelstrukturen hos den tvärgående universalkopplingen en central roll för dynamisk stabilitet. Kopplingsenheten beter sig som en flexibel rötor som stöds av sina ändanslutningar. Om rotationshastigheten närmar sig den naturliga laterala frekvensen för den mellanliggande axeln, uppstår ett tillstånd som kallas virvling, vilket leder till dynamisk avböjning och potentiell axelskada.
Att beräkna den kritiska böjhastigheten är ett obligatoriskt steg under den tekniska urvalsprocessen. Driftshastigheten för drivmotorn bör inte överstiga 75 till 80 procent av den beräknade första kritiska hastigheten för kopplingsenheten. För att höja den kritiska hastighetströskeln utan att lägga till överdriven massa, tillverkas mellanaxlar som ihåliga rörformade sektioner snarare än solida stänger. Tunnväggiga stålrör med stor ytterdiameter ger högre böjstyvhet i förhållande till deras massa, vilket flyttar den kritiska virvlingshastigheten långt över det avsedda driftshastighetsintervallet. Orienthold tillämpar exakt dimensionering av rörväggar, oförstörande testning och rakhetskontroller under tillverkningen för att säkerställa att mellanliggande rörsektioner bibehåller strukturell stabilitet under höghastighetsdrift.
| Typ av axelkonstruktion | Böjstyvhet till massförhållande | Kritisk hastighetströskel | Rekommenderat appliceringsavstånd |
| Solid rund stålstång | Lägre förhållande på grund av hög massa | Lägre kritisk hastighetsgräns | Korta avstånd från centrum till centrum |
| Standard tunnväggigt rör | Högre förhållande med reducerad massa | Förhöjd kritisk hastighetsgräns | Medel till långa centrum-till-centrum-avstånd |
| Precisionsbearbetat tungt rör | Balanserat förhållande för högt vridmoment | Hög kritisk hastighetsgräns | Industridrivningar med högt vridmoment och hög hastighet |
Lagerdesign, smörjningsunderhåll och centrifugal tätningsretention
Tvärspindeln på en universalkoppling innehåller fyra tappar som stöds av nålrullager eller cylindriska rullager inrymda i lagerlock. I höghastighetsutrustning upplever dessa nålrullar komplex kinematik, som kombinerar kontinuerlig rotation, oscillerande artikulation och intensiv centrifugalacceleration. Centrifugalkraften trycker internt fett utåt mot lagertätningarna, medan höga rotationshastigheter genererar friktionsvärme inom nålrullens kontaktzon. Om smörjmedel tvingas bort från kontaktytorna eller om tätningarna går sönder under centrifugaltryck, leder metall-mot-metall-kontakt till snabbt slitage, överhettning och lagerstopp.
Att välja en tvärgående universalkoppling för höghastighetsdrift kräver verifiering av nållagrets belastningskapacitet, konstruktionen av tätningshållningsmekanismen och smörjmedelsspecifikationen. Lagerkapslar måste innehålla positiva mekaniska låsringar snarare än grundläggande snäppringar för att motstå radiella centrifugalkrafter. Syntetiska högviskösa fetter förstärkta med tillsatser för extremt tryck är specificerade för att bibehålla en hållbar smörjfilm under centrifugalverkan. Dessutom måste tätningsstrukturer ha förstärkt flerläppsdesign som förhindrar att fett släpper ut samtidigt som de utesluter externt damm och fukt som finns i pappersbruk, gruvanläggningar och kemiska bearbetningsanläggningar.
Justeringar av vridmoment och servicefaktorintegration
Den slutliga vridmomentkapaciteten för en tvärgående universalkoppling i höghastighetsapplikationer beror på den kombinerade effekten av överförd effekt, hastighet, driftschocker och termiska avledningsfaktorer. Det nominella vridmomentet härleds från motoreffekten och rotationshastigheten med hjälp av vanliga vridmomentekvationer. Men eftersom höga hastigheter ökar intern friktionsuppvärmning och dynamisk cyklisk belastning, måste kopplingens nominella klassificering justeras med varvtalsfaktorer, temperaturfaktorer och servicefaktorer som är lämpliga för den specifika applikationsindustrin.
I pappersmaskiner och utrustning för kontinuerlig kemisk bearbetning körs frekvensomriktare non-stop under långa driftscykler, vilket kräver högre utmattningslivsmarginaler på korslagren. I metallurgiska valsverk och lyftsystem introducerar startmomentspikar och reverseringskrafter ytterligare stötbelastningar. Tillämpning av lämpliga servicefaktorer säkerställer att utmattningsgränsen för korsspindeln, nållagren och drivoken förblir över det kombinerade driftsspänningstillståndet. Orienthold använder omfattande testmetoder och materialvärmebehandlingsprotokoll för att verifiera att tillverkade tvärgående universalkopplingar uppfyller nominella vridmomentkapaciteter och förväntad livslängd under höghastighets industriella driftsförhållanden.
FAQ
F: Hur hanterar Orienthold tvärgående universalkopplingar tunga vridmomentbelastningar och stötkrafter i metallurgiska valsverk och gruvtransportörer?
S: Metallurgisk utrustning och gruvutrustning utsätter kraftöverföringssystem för höga toppvridmoment och kraftiga stötbelastningar. Orienthold tvärgående universalkopplingar är tillverkade av smidet legerat stål och genomgår specialiserade värmebehandlingsprocesser, vilket ökar utmattningshållfastheten och bärförmågan över korsspindeln och lagertapparna.
F: Vilka designmetoder tillåter tvärgående universalkopplingar för att rymma långa axelspann i pappersmaskiner och transportsystem?
S: Förlängda drivlinor i pappersmaskiner och transportutrustning förlitar sig på rörformiga mellanaxlar för att bibehålla höga kritiska böjhastigheter utan att tillföra överdriven massa. Orienthold integrerar dynamisk balansering och exakt väggtjockleksbearbetning för att förhindra att axeln snurrar och minimerar dynamiska vibrationer över långa spann.
F: Hur förhindrar korrekt design av nållagertätningar för tidigt slitage i tvärgående universalkopplingar som arbetar under tuffa miljöförhållanden?
S: Gruv-, kemikalie- och byggnadsmiljöer utsätter sig för allvarlig damm, fukt och kemikalieexponering. Orienthold-kors-universalkopplingar har flerläppstätningsdesigner som omger nålrullagerna, som håller kvar inre smörjmedel samtidigt som de förhindrar att nötande partiklar och fukt förstör rullytorna.
F: Hur ska dubbelledade tvärgående universalkopplingar konfigureras för att eliminera rotationshastighetsfluktuationer i höghastighetsdrifter?
S: En enkel korsfog introducerar i sig cykliska hastighetsvariationer när man arbetar med en vinkelförskjutning. Genom att arrangera två tvärgående universalleder i en parallell Z-konfiguration eller W-konfiguration med identiska arbetsvinklar, upphävs hastighetsvariationen hos den första leden av den andra, vilket ger enhetlig rotationseffekt till drivna maskiner.
F: Vilka kvalitetskontroll- och testprocedurer implementerar Orienthold för att uppfylla de kontinuerliga arbetsnormerna för storskaliga industriföretag?
S: Orienthold betjänar storskaliga företag året runt och tillämpar omfattande testmetoder genom hela produktionsprocessen. Icke-förstörande testning, ultraljudsdetektering av fel, koordinatmätning av dimensionskontroller och dynamiska balanseringstester utförs för att verifiera strukturell integritet och exakta komponenttoleranser före leverans.
F: Vilka anpassningsalternativ finns tillgängliga från Orienthold för att ersätta slitna universalkopplingar i äldre lyft- och anläggningsmaskiner?
S: Orienthold integrerar design, produktion och service och tillhandahåller skräddarsydda flänsanslutningsdimensioner, anpassade axellängder, modifierade tvärspindelgeometrier och icke-standardiserade navanslutningar, vilket möjliggör sömlös integrering i befintliga drivlinakonfigurationer utan att behöva modifiera motor- eller växellådsfästen.
OM OSS
PRODUKTER
INDUSTRIER
KONTAKTA OSS
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: No.1, Minying Developing Zone, Zhenjiang, Jiangsu, Kina
Upphovsrätt © Zhenjiang Orienthold Machinery Co., Ltd. Alla rättigheter reserverade.
 Custom Cross Universal Coupling Manufacturers