En underhållstekniker drar en trasig koppling från en pumpdrift. Elastomerhylsorna är spruckna, stiftbultarna är s...
READ MORE
Vilka är de kritiska faktorerna för att välja rätt industrikopplingar
Admin 2026-08-19Industriella kopplingar: The Definitive Technical Encyclopedia – Klassificering, dimensionering, förebyggande av fel och livscykelhantering
industriella kopplingar är de mekaniska precisionsgränssnitten som ligger till grund för praktiskt taget alla roterande maskinsystem inom tung industri. Från multi-megawatt vindkraftverk drivlinor till höghastighets CNC-spindlar, industriella kopplingar utföra de kritiska uppgifterna för vridmomentöverföring, geometrisk felinställning, dämpning av vridvibrationer och överbelastningsfrånkoppling. Den här artikeln bygger på principer för mekanisk konstruktion, materialvetenskap och fältfelanalys för att ge en systematisk beskrivning av industriella kopplingar – Deras tekniska klassificeringar, kvantitativa dimensioneringsmetoder, installations- och underhållsstandarder och vanliga fellägen. Den är avsedd som en teknisk referens på jobbet för drivsystemdesigners, tillförlitlighetsingenjörer och inköpsspecialister.
1. De två breda kategorierna av industriella kopplingar och deras mekaniska väsen
Styva kopplingar – Nollförskjutningsbegränsningssystem
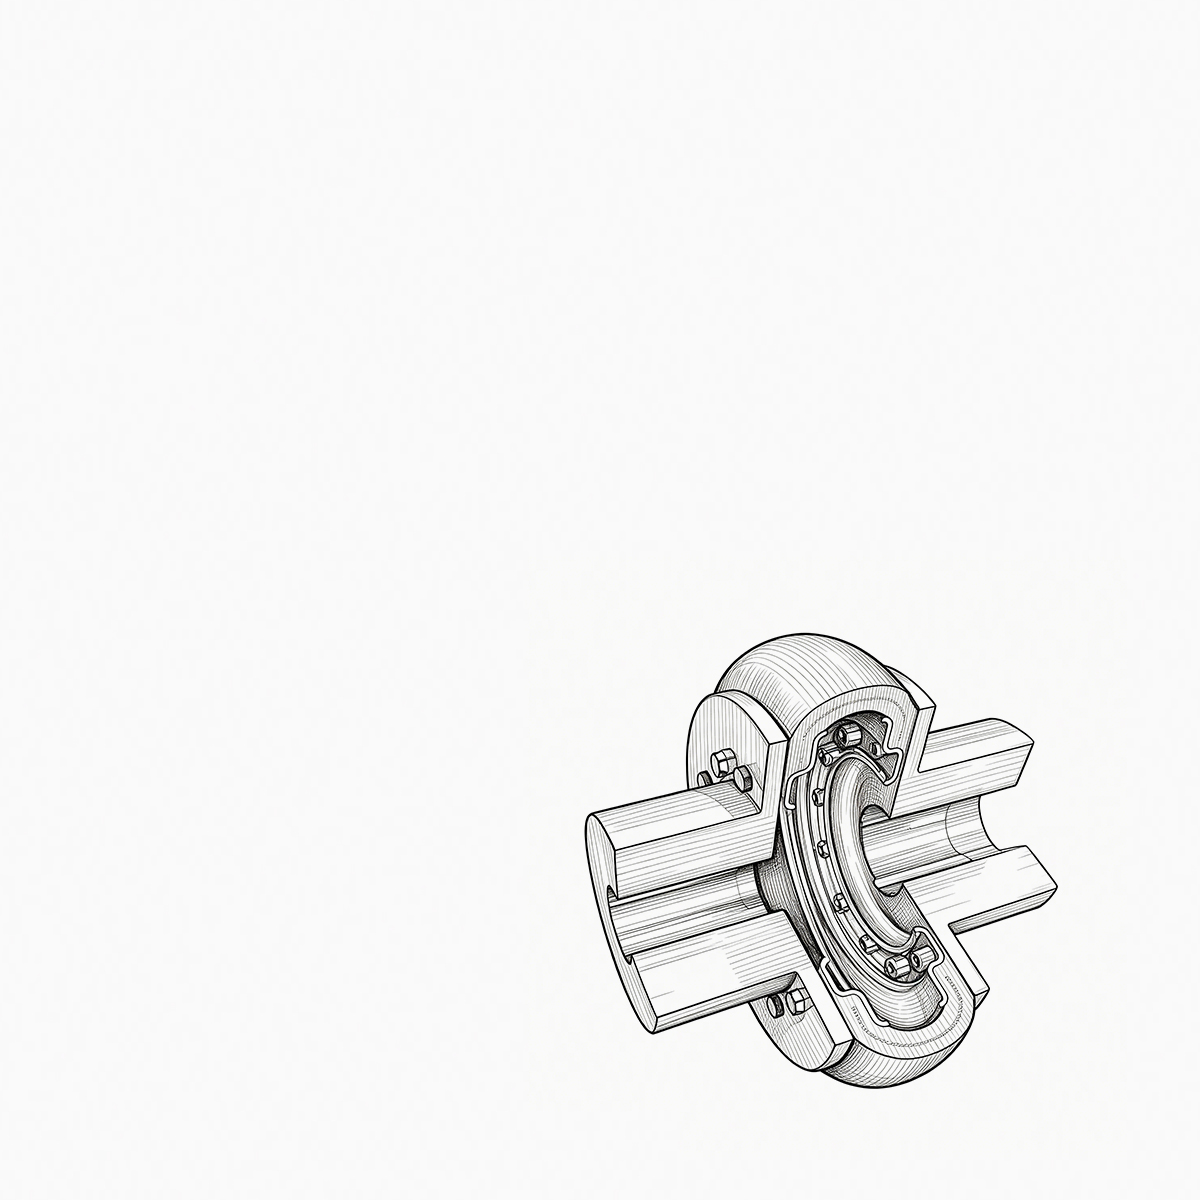
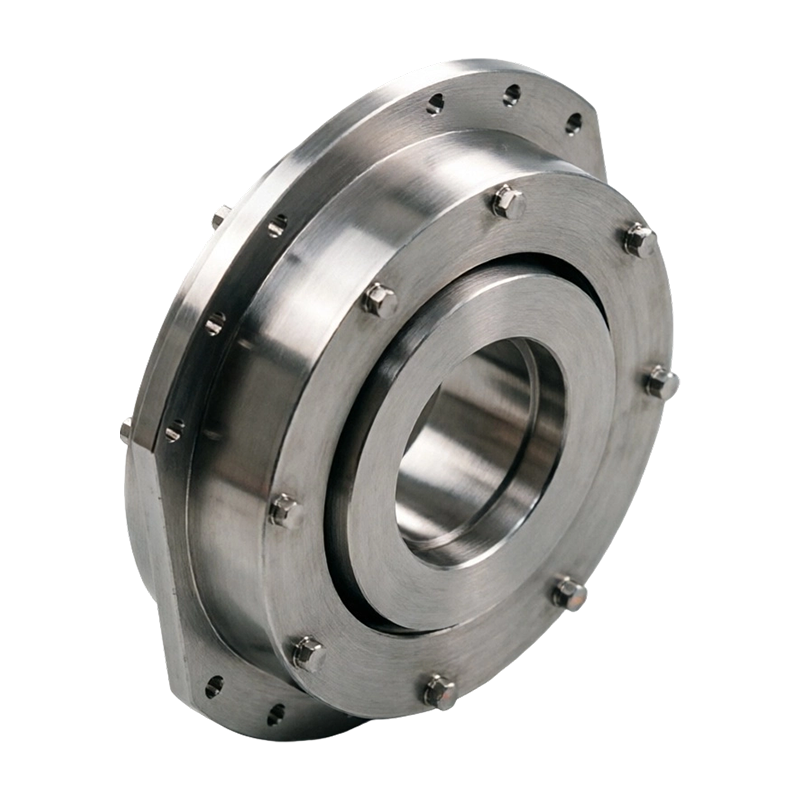
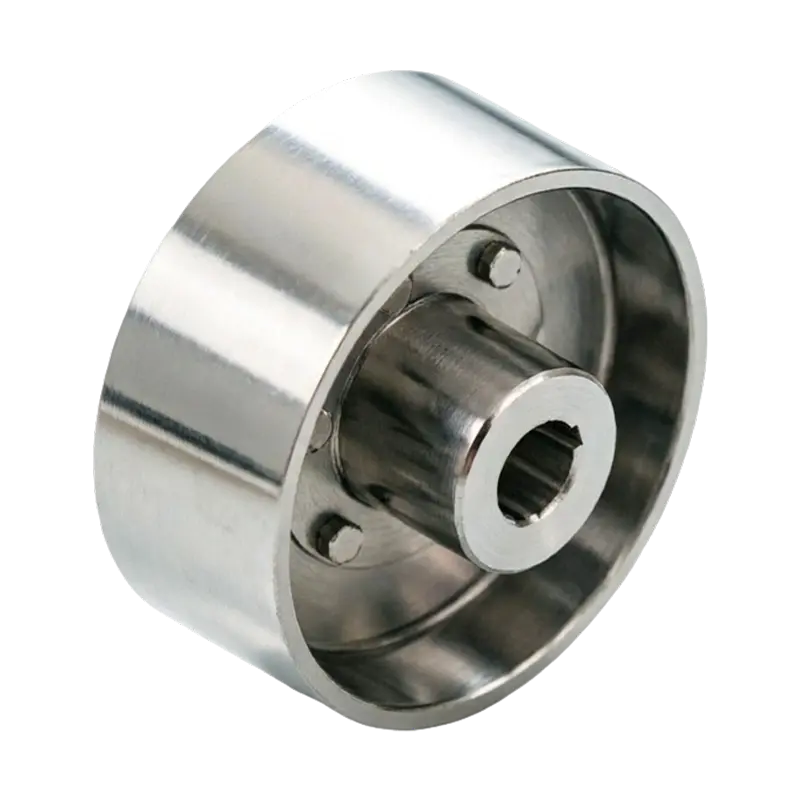
Stela kopplingar tillåter ingen som helst relativ rörelse mellan drivaxeln och den drivna axeln. De förlitar sig på bearbetade ytor med hög precision (t.ex. finsvarvade diametrar och slipade ändytor) och exakt anpassade nycklar eller koniska stift för att uppnå en fast anslutning. Deras vridstyvhet är teoretiskt oändlig, vilket introducerar noll glapp – vilket gör dem idealiska för applikationer som kräver absolut synkronisering, såsom mekanismer för utskrift av register eller indexeringsdrivenheter för jiggborrmaskiner. Typiska styva typer inkluderar hylskopplingar (med interferens eller koniska bussningar), flänskopplingar (med brotschade bultar för vridmomentöverföring) och klämkopplingar (som överför vridmoment genom radiell friktion). Däremot är akilleshälen stel industriella kopplingar är deras extrema känslighet för installationsfel: när koaxialfelet överstiger 0,02 mm, överbelastas de resulterande ytterligare böjmomenten lagren, vilket orsakar överhettning och, i allvarliga fall, utmattningsbrott på huvudaxeln. Därför skaft utrustade med stela kopplingar kräver laseruppriktning både kall och varm, med regelbunden övervakning av grundsättningar.
Flexibla kopplingar – Elastiska kompensationssystem
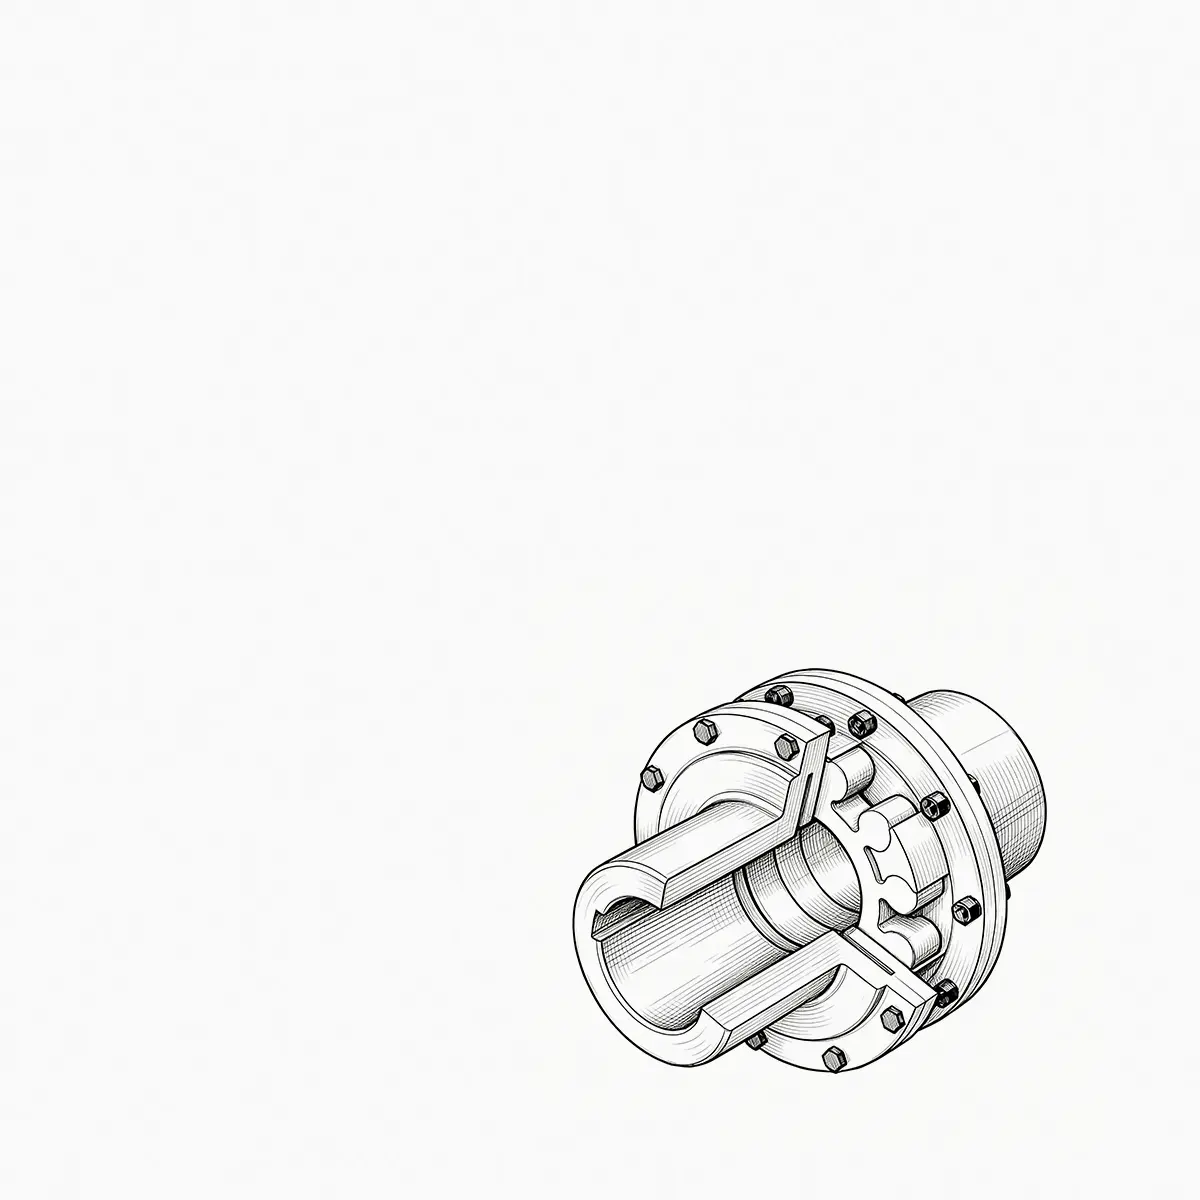
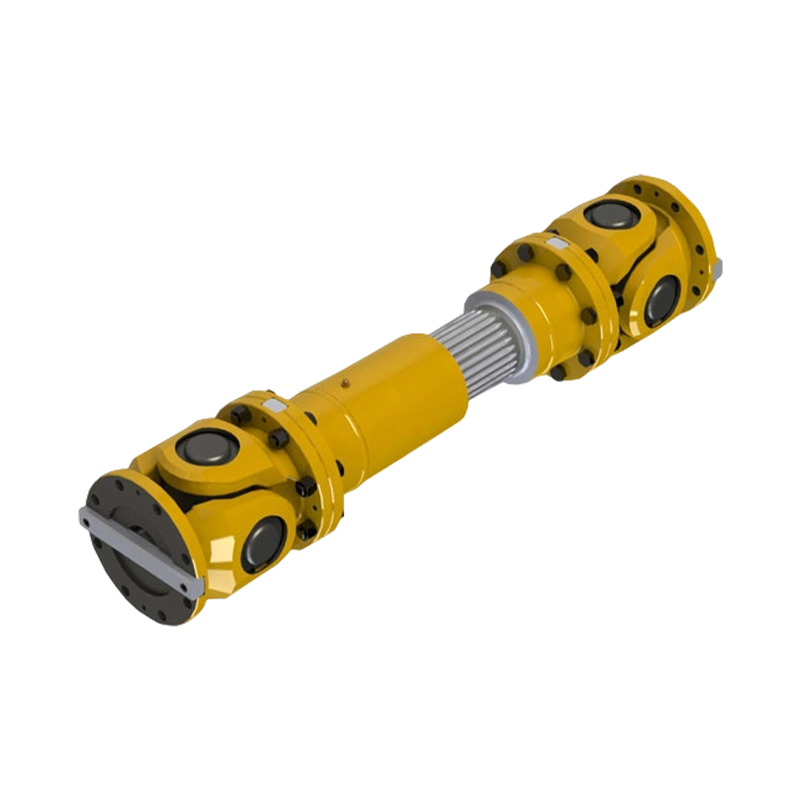
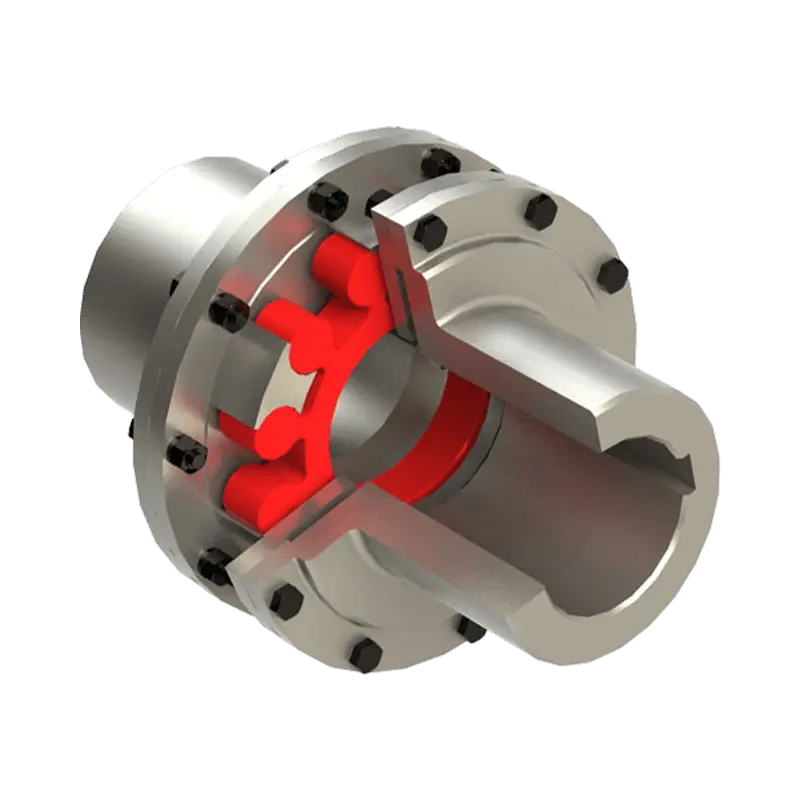
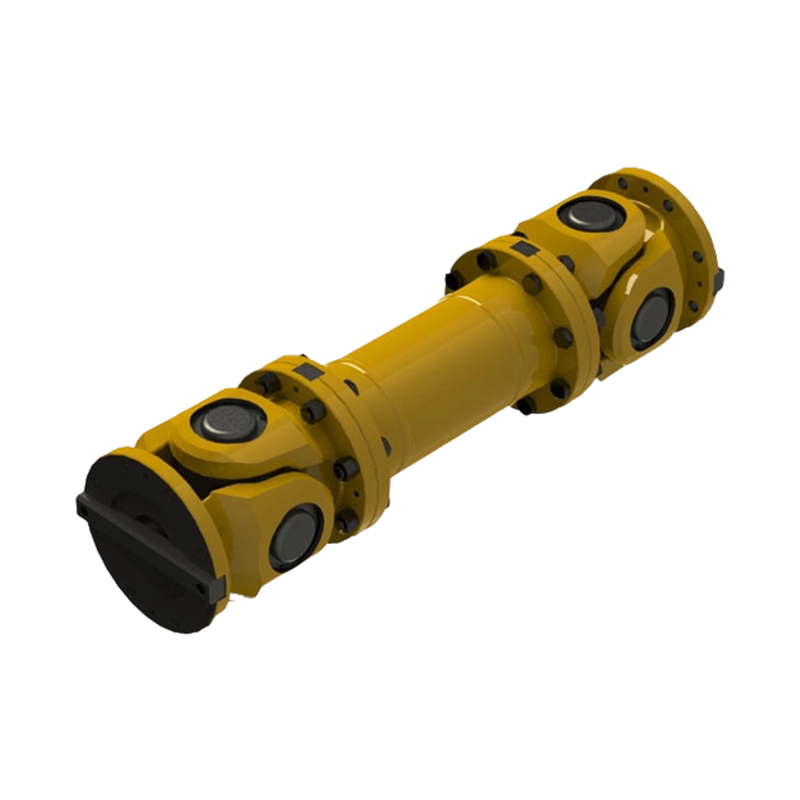
Flexibla kopplingar innehåller elastiska element (metalliska membran, bälgar, serpentinfjädrar eller gummi/polyuretankomponenter) eller geometriska kompenserande strukturer (tandspel i kuggkopplingar) för att aktivt absorbera radiella, axiella och vinkelaxelförskjutningar. Deras mekaniska beteende kan modelleras som ett fjäder-dämpningssystem med definierade styvhet och dämpningskoefficienter. Flexibla kopplingar minskar inte bara drastiskt ytterligare lagerbelastningar orsakade av felinriktning, utan isolerar också effektivt vridmomentfluktuationer från drivmotorer (motorer eller elmotorer), vilket skyddar nedströms känslig utrustning. Baserat på det elastiska materialet är de uppdelade i metalliska flexibla typer (skiva, membran, kugghjul och galler) och elastomertyper (käftar, däck och pinnbussningar). Metalliska flexibla kopplingar erbjuder bred temperaturtolerans (-50°C till 280°C) och hög belastningskapacitet, men kugghjuls- och gallerkonstruktioner kräver periodisk smörjning; elastomertyper är enkla, underhållsfria och uppvisar höga dämpningsförhållanden (0,08–0,20), men deras temperatur och oljebeständighet begränsas av polymeregenskaperna, vilket gör dem mer lämpade för allmänt brukade pumpar, fläktar och kompressorer. Branschdata indikerar att man, under identiska driftsförhållanden, väljer en lämplig flexibel industriella kopplingar kan förlänga L 10 lagerlivslängd med 35 % till 70 % – vilket representerar den mest kostnadseffektiva tillförlitlighetsuppgraderingen för alla drivlinor.
2. Omfattande prestandajämförelse av tio vanliga typer av industriella kopplingar (teknikvalsmatris)
| Typ | Radiell (mm) | Axiell (mm) | Vinkel (°) | Dämpningsförhållande | Smörjning | Maxhastighet (rpm) |
| Ärm (styv) | 0 | 0 | 0 | ≈0 | Inga | ≤3 000 |
| Fläns (styv) | 0 | 0 | 0 | ≈0 | Inga | ≤2 500 |
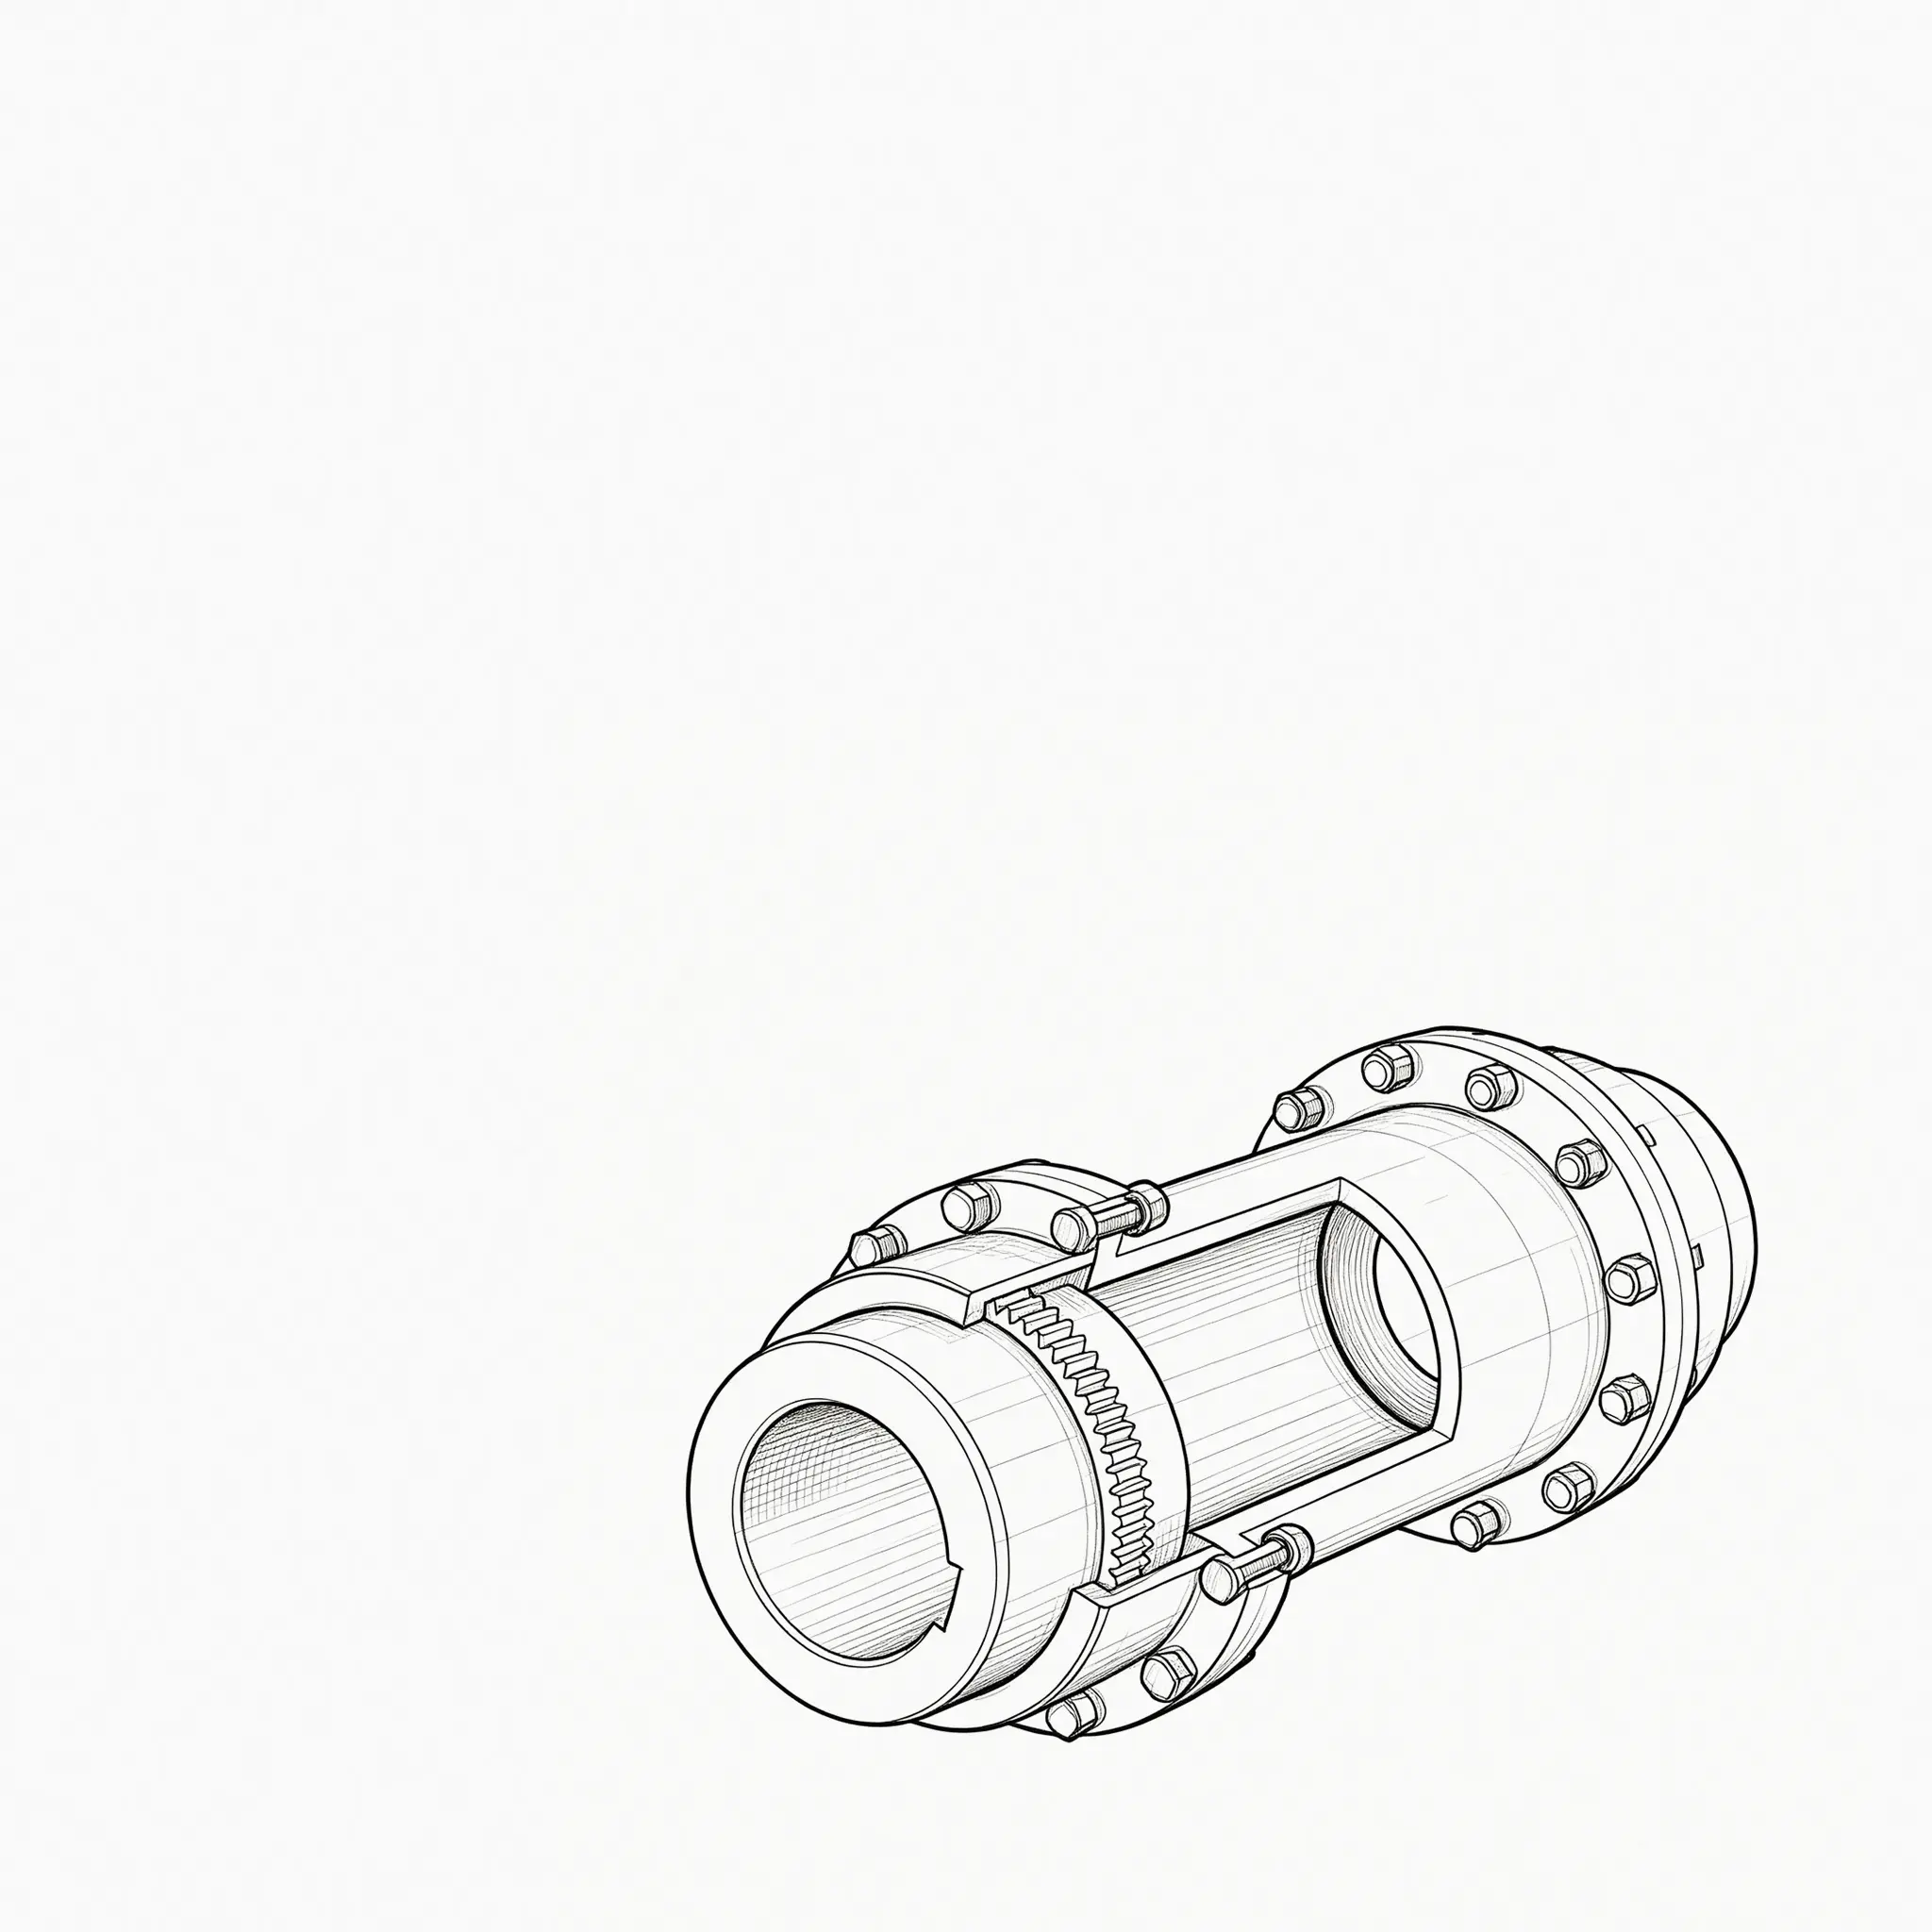
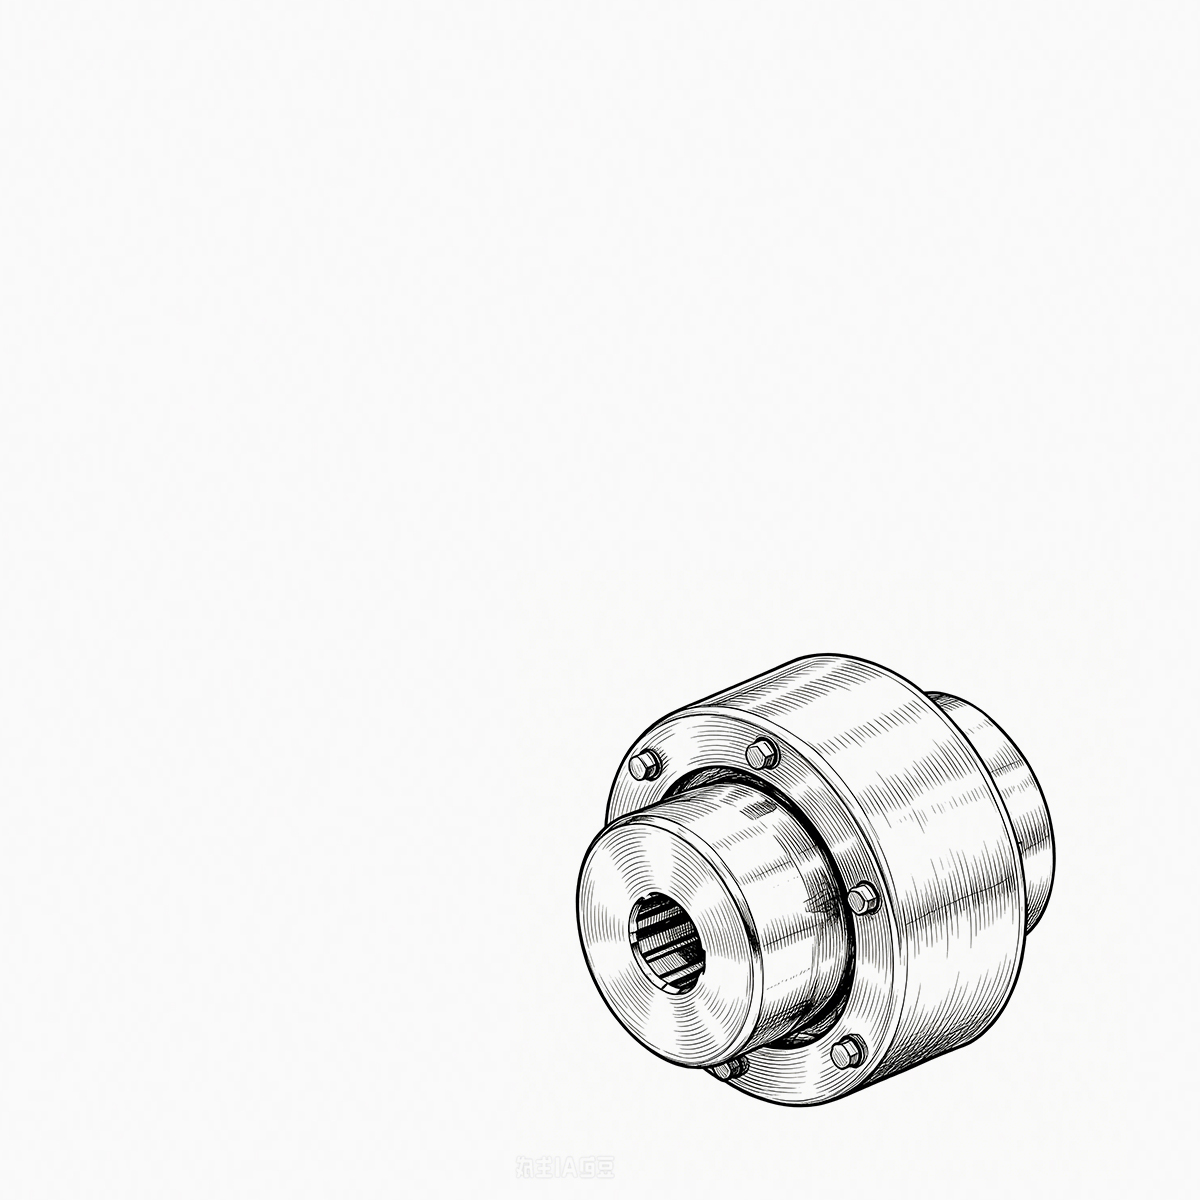
| Växel (flexibel) | ±0,6 | ±3,5 | ±1,5 | 0,03–0,05 | Fett | ≤6 000 |
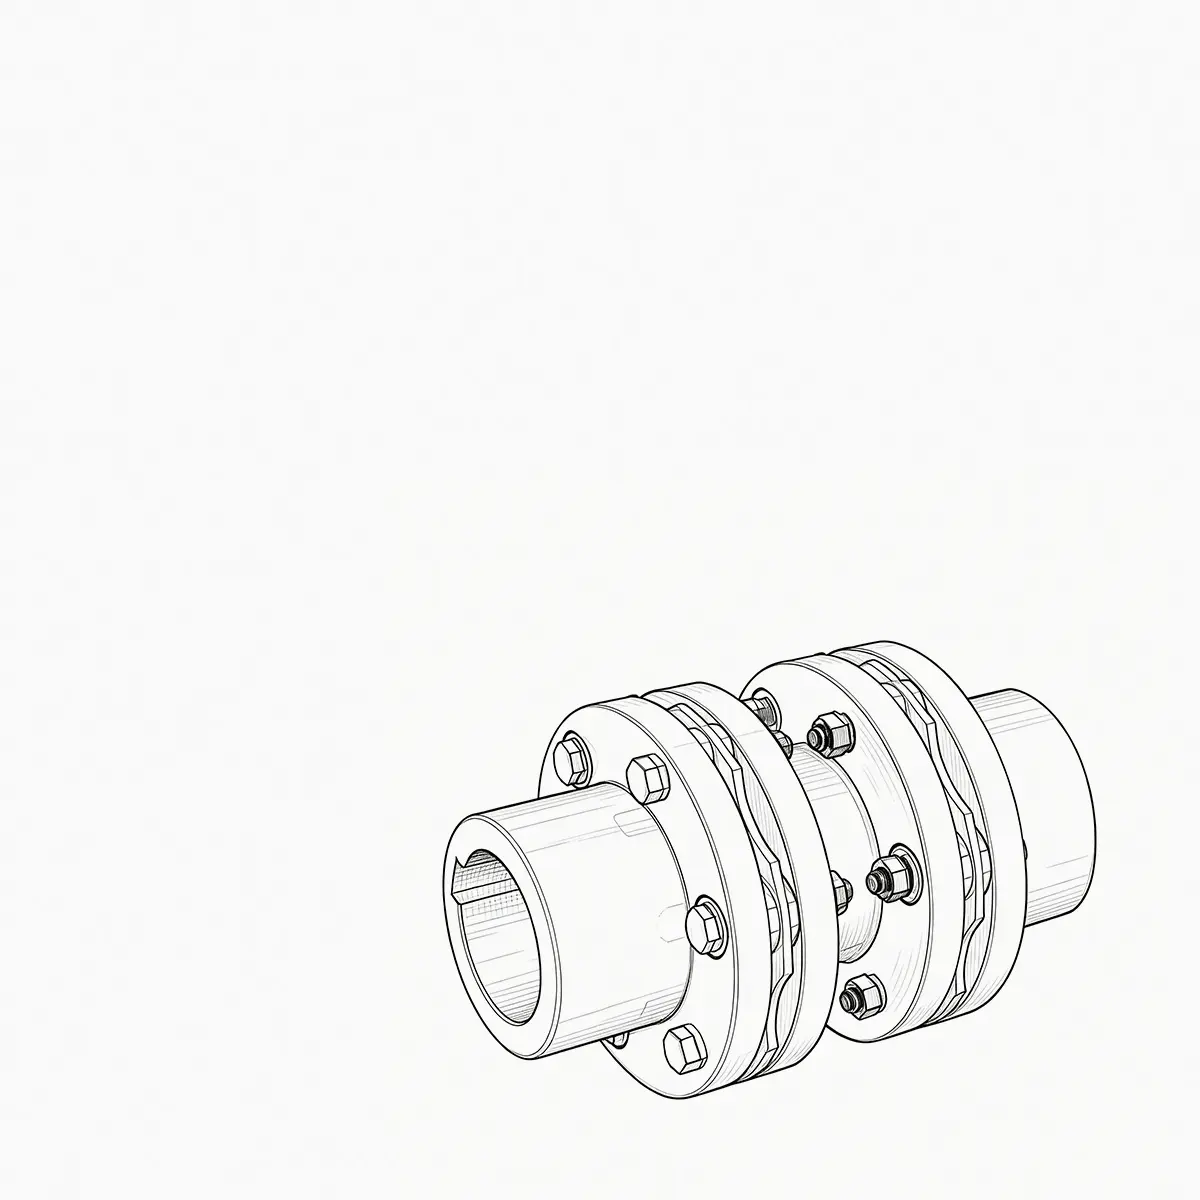
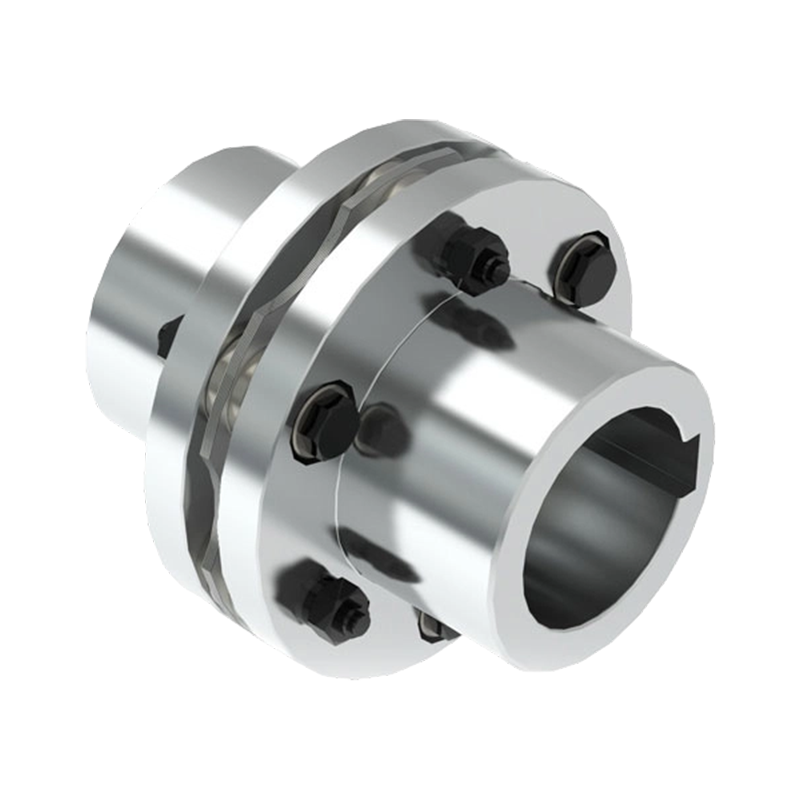
| Skiva (flexibel) | ±0,4 | ±2,5 | ±1,0 | 0,04–0,08 | Inga | ≤15 000 |
| Bälg (flexibel) | ±0,3 | ±2,0 | ±1,5 | 0,05–0,10 | Inga | ≤30 000 |
| Käke (elastomer) | ±0,6 | ±3,5 | ±2,0 | 0,10–0,20 | Inga | ≤8 000 |
| Däck (elastomer) | ±1,0 | ±4,0 | ±2,5 | 0,15–0,25 | Inga | ≤5 000 |
| Rutnät (flexibel) | ±0,8 | ±3,0 | ±1,8 | 0,12–0,18 | Fett | ≤7 000 |
Obs: Toleransvärden är typiska för standardstorlekar; se individuella datablad för exakta siffror.
3. De fyra kärntekniska uppdragen för industriella kopplingar
Uppdrag 1: Effektiv transmission med högt vridmoment och hög effekt
Den primära plikten att industriella kopplingar är att överföra mekaniskt vridmoment från drivmotorn (elmotor, dieselmotor eller ångturbin) till den drivna maskinen (pump, kompressor, fläkt eller valsverk) med minimal förlust. Under drift måste kopplingen tåla både stationära belastningar och transienta vridmomentspikar. Till exempel i ett grovverk av stål kan toppvridmoment nå 4–6 gånger det nominella värdet – kugghjul eller gallertyp industriella kopplingar , med sin höga sträckgräns och slagtålighet, säkerställer oavbrutet kraftflöde. Överföringseffektivitet påverkar direkt energiförbrukningen; styva kopplingar kan uppnå >99,9 % effektivitet, medan flexibla typer, på grund av intern dämpning och friktion, sträcker sig från 98 % till 99,5 %, vilket kan optimeras genom design av tandprofil eller membrantjocklek.
Uppdrag 2: Multidimensionell feljusteringskompensation
Absolut anpassning är ouppnåelig i verklig teknik. Fundamentsättningar, rörtöjningar, termisk expansion och lagerslitage introducerar alla radiella, axiella och vinkelförskjutningar mellan axlarna. Utan kompensation genererar dessa förskjutningar destruktiva tvångskrafter som överbelastar lagren. Flexibel industriella kopplingar absorbera dessa rörelser genom elastisk deformation eller relativ glidning. Till exempel, en skivkopplings metalliska membranpaket böjs under axiell spänning/kompression för att tillåta ±2,5 mm axiell flytning, medan dess hopvikta form rymmer ±0,4 mm radiellt fel. Denna förmåga skyddar lager och förhindrar böjutmattning av huvudaxeln – en kritisk faktor för att förlänga hela drivlinans livslängd.
Uppdrag 3: Torsionsvibrationer och stötdämpning
Avfyrningspulser från förbränningsmotorer, harmoniska vridmoment från elmotorer och stötbelastningar från krossar excellerar alla vridsvängningar i drivlinan. Om de inte kontrolleras, orsakar dessa svängningar gropbildning i kugghjul, splinesslitage eller till och med axelbrott. Högdämpande industriella kopplingar (elastomeriska och rutnätstyper) omvandlar stötenergi till värme genom intern friktion. Förlustfaktorn för gummi- eller polyuretanelement kan nå 0,10–0,25, vilket effektivt minskar dynamiska förstärkningsfaktorer. För applikationer med frekventa start-stopp- eller reverseringscykler (t.ex. kranlyft), välj en högdämpande koppling underlättar avsevärt driften och minskar toppspänningar.
Uppdrag 4: Överbelastningssäkerhetsfrånkoppling
Visst industriella kopplingar integrera vridmomentbegränsande funktioner som fungerar som den svaga länken i drivkedjan. När den drivna maskinen fastnar eller stannar, vilket gör att vridmomentet överskrider ett förinställt tröskelvärde, bryts klippstift eller kulspärrmekanismer kopplas ur, vilket omedelbart avbryter kraftöverföringen. Denna säkerhetsfunktion skyddar dyra motorer och växellådor från katastrofala skador. Skjuvstiftskopplingar erbjuder en utlösningsnoggrannhet på ±5 % av det inställda vridmomentet med svarstider på millisekunder och används i stor utsträckning i skruvtransportörer, skophissar och omrörare – en låg kostnad men ändå mycket pålitlig skyddsstrategi.
4. Teknisk terminologi: koppling vs koppling – en kritisk skillnad
Koppling
I mekanisk kraftöverföring, en koppling är en precisionskomponent avsedd för att ansluta två roterande axlar i syfte att överföra vridmoment och rörelse. Den överensstämmer med etablerade gränssnittsstandarder (cylindriska eller koniska axlar, parallella eller evolventa splines) och dess prestandaparametrar (märkt vridmoment, utmattningshållfasthet, tröghetsmoment, kritisk hastighet) är noggrant beräknade. Anslutningen kan vara permanent (styva kopplingar med krymppassning) eller löstagbar (flänsade typer). Termen är exakt definierad i internationella standarder som ISO 14691 och AGMA 9000.
Koppling
Koppling är ett bredare, tvärvetenskapligt begrepp. I vätskekraft betecknar det hydrauliska kopplingar med snabbkoppling; inom elektronik hänvisar det till optiska eller RF-kopplare; även inom maskinteknik, koppling kan syfta på snabbkopplingsenheter eller icke-momentöverförande länkar (t.ex. dragstångskopplingar). Att använda ”kopplare” i ett upphandlings- eller designdokument riskerar alltså otydlighet. För kraftöverföring med roterande axel är den korrekta och entydiga termen koppling – det är därför som alla auktoritativa produktkataloger klassificerar dessa enheter under "Industrikopplingar".
5. Urvalsprocedur i sex steg med bearbetat exempel och jämförande diagram
Rätt val av industriella kopplingar är hörnstenen för långsiktig tillförlitlighet. Branschstandardproceduren består av sex steg, illustrerad här med ett komplett numeriskt exempel.
- Steg 1: Bestäm förarens kraft och hastighet (s m , n m ) från motorns märkskylt eller krav på driven maskin.
- Steg 2: Beräkna nominellt vridmoment T N = 9550 × P/n (N·m).
- Steg 3: Fastställ servicefaktor K baserat på belastningstyp (likformig, måttlig stöt, kraftig stöt) och dagliga drifttimmar (typiskt 1,0–2,5).
- Steg 4: Beräkna korrigerat vridmoment T D = T N × K. Den valda kopplingens nominella vridmoment T R ≥ T D .
- Steg 5: Verifiera hål- och kilspårdimensioner mot axeldiametrar och nyckelstandarder (GB/T 1095 eller ANSI B17.1).
- Steg 6: Kontrollera kritisk hastighet – för höghastighetsapplikationer, se till att kopplingens kritiska varvtal i sidled är minst 15 % från driftsområdet.
Arbetat exempel:
En centrifugalpump drivs av en 160 kW motor vid 1480 rpm. Belastningen är måttlig chock (K=1,75), omgivningstemperatur 40°C (elastomera kopplingar kräver en temperaturkorrigering på 0,95).
T N = 9550 × 160 / 1480 ≈ 1032 N·m
T D = 1032 × 1,75 / 0,95 ≈ 1901 N·m
Välj därför en elastomer industriella kopplingar med nominellt vridmoment ≥1901 N·m, och verifiera att axeldiametern (φ65 mm, nyckelbredd 18 mm) ligger inom kopplingens hålområde.
Typiska servicefaktorer K
- Jämn belastning (fläktar, lätta transportörer): 1,0–1,2
- Måttlig chock (centrifugalpumpar, kompressorer): 1,3–1,7
- Kraftig stöt (krossar, valsverk): 1,8–2,5
- Frekventa vändningar (kranar, vinschar): 2,0–3,0
Temperatursänkning: för elastomertyper, reducera betyget med 0,5 % per °C över 80 °C; metalltyper kräver ingen korrigering.
Kvalitativ jämförelse av vridmomentdensitet och felinställningskapacitet mellan kopplingstyper
Vridmomentdensitet (hög → låg) kontra felinställningskapacitet (låg → hög)
Kvalitativ representation – konsultera tillverkarens data för exakta värden
6. Kritiska material och avancerade tillverkningsprocesser för industriella kopplingar
Legerade konstruktionsstål
Kvaliteter som 40Cr, 42CrMo och 34CrNiMo6 är släckta och härdade för att uppnå en fin balans mellan styrka och seghet (UTS 900–1100 MPa). De används ofta för växelkopplingsringar och -flänsar, för att motstå kontaktutmattning och tandböjning.
Rostfritt och värmebeständigt stål
För offshore-, kemikalie- och livsmedelstillämpningar ger 304 eller 316L rostfritt stål utmärkt korrosionsbeständighet. För högtemperaturturbinkopplingar bibehåller nederbördshärdande kvaliteter som 17-4PH en sträckgräns på upp till 450°C.
Högpresterande elastomerer
Käftkopplingsspindlar är vanligtvis gjutna av polyuretan (PU) eller nitrilgummi (NBR). PU erbjuder utmärkt nötnings- och rivhållfasthet (80–95 Shore A), medan NBR är oljebeständig, vilket gör den idealisk för hydrauliska pumpdrifter. Formsprutning eller formpressning styr dämpningsegenskaperna.
Ythärdande behandlingar
Förkolning och släckning av kuggar till 58–62 HRC förbättrar nötningsmotståndet samtidigt som den behåller en tuff kärna. Fosfat- eller MoS₂-beläggningar minskar friktionen vid inkörning, speciellt för industriella kopplingar arbetar under gränssmörjning.
7. Installationsinriktningsstandarder och underhållsscheman
Krav på precisionsinriktning
Med hjälp av laserinriktningsverktyg, för allmän utrustning under 3000 rpm, bör radiell snedställning vara ≤0,05 mm och vinkel ≤0,05 mm/100 mm. För höghastighetsturbomaskiner (>10 000 rpm) skärps dessa värden till 0,02 mm och 0,02 mm/100 mm. Varje 0,1 mm ökning av snedställning kan öka lagerbelastningen med 15–20 %. För varmgående tåg (t.ex. ångturbiner) måste kallinställda förskjutningar beräknas för att ta emot termisk tillväxt, vilket säkerställer korrekt inriktning vid driftstemperatur.
Smörjning och periodiskt underhåll
För fettsmorda växlar och gallerkopplingar, använd EP (extremt tryck) litiumbaserat fett (NLGI #2). Fyll till 70–80 % av hålrummets volym – överfyllning orsakar kärnande värme. Under normala förhållanden, smörj om var 2 000:e timme eller var tredje månad; vid förhöjda temperaturer (>80°C) eller hög luftfuktighet, förkorta till månadsintervall. Var sjätte månad, dra åt skruvförband med en kalibrerad skiftnyckel för att förhindra att de lossnar. För elastomertyper, inspektera insatsen kvartalsvis för sprickbildning, svullnad eller hårdhetsförändring >5 Shore A – byt ut om det upptäcks.
8. Fältfelslägen – Diagnos och åtgärd
Fel: Kuggslitage och gropfrätning i växelkopplingen
Grundorsak: Smörjmedelssvält eller nedbrytning, i kombination med vinkelförskjutning som överstiger 1,5°, leder till kantbelastning och kontaktspänning över uthållighetsgränsen (σ H ). Åtgärd: Byt till syntetiskt EP-fett, justera om till ≤1,0° och kontrollera att tandhårdheten uppfyller designspecifikationerna.
Fel: Skivkopplingsmembranbrott
Grundorsak: Högcykelutmattning från resonansdrift (hastighet nästan kritisk) eller överdriven axiell förspänning (>±3 mm). Åtgärd: Genomför torsionsvibrationsanalys, justera driftshastigheten eller välj ett styvare membranpaket; återställ axiellt avstånd i kallt tillstånd med korrekt värmetillåtelse.
Fel: Käkspindeln överhettas och smälter
Grundorsak: Polyuretan mjuknar över 120°C på grund av upprepad överbelastning, dålig ventilation eller kemisk attack från olja. Åtgärd: Uppgradera till Hytrel® (kapacitet för 150°C), lägg till kylslitsar i skyddet eller byt till NBR om det finns oljedimma.
9. Den systemiska nödvändigheten av industriella kopplingar i moderna drivlinor
Ur systemdynamiksynpunkt, industriella kopplingar är mycket mer än bara kopplingar – de fungerar som den "mekaniska säkringen" och det "dynamiska filtret" i det roterande maskinsystemet. Deras oersättlighet härrör från tre dimensioner:
- Frånkoppling: De gör att motorn och den drivna maskinen kan placeras oberoende av varandra, vilket ger designfrihet för layout, installation och underhåll – omöjligt med styva integrerade konstruktioner.
- Ekonomisk effektivitet: Genom att centralisera felinställningskompensation och vibrationsabsorbering vid kopplingen, lager, tätning och växeltillverkning kan toleranserna minskas, vilket uppnår samma systemlivslängd till lägre kostnad. Data visar att, för identiska livsmål, system utrustade med högkvalitativa flexibla kopplingar kan minska de totala tillverkningskostnaderna med 12–18 %.
- Säkerhet: Överbelastningsskyddad industriella kopplingar är den sista försvarslinjen mot katastrofala skador på utrustningen. I gruvkrossar, om en metallhändelse eller ett stall inträffar utan att kopplas från i tid, kan motorrotorfel eller växellådans brytning leda till enorma ekonomiska förluster och säkerhetsrisker.
Följaktligen industriella kopplingar representerar en optimal lösning som validerats av århundraden av industriell praxis, och deras tekniska värde är kodifierat i varje större mekanisk designhandbok och ingenjörsstandard.
~75 %
av industriella driftfel är kopplade till felaktigt val av koppling eller underhåll
Rätt val kan öka systemets MTBF med 2–3×
10. Nyckelprestandamått och avancerade egenskaper hos industrikopplingar
500 kN·m
Maximal vridmomentkapacitet på en enhet (tung växeltyp)
±0,5°~±3°
Vinkelfeljusteringsförmåga (elastomera och metalliska typer)
30 000 rpm
Högsta tillåtna hastighet för precisionsbälgkopplingar
-50°C ~ 280°C
Brett temperaturområde för flexibla kopplingar helt i metall
<0,01°
Torsionsspel – nästan noll för precisionsskivkopplingar, perfekt för servokontroll
Dessa prestandaområden täcker allt från mikroprecisionsenheter till tunga gruvtillämpningar. För applikationsspecifik anpassad industriella kopplingar lösningar, ytterligare rotordynamikanalys och FEA-validering kan utföras.
Engineering Takeaway: En helhetssyn från urval till fältservice
Väljer industriella kopplingar är inte bara en tabelluppslagsövning – det kräver en analys på systemnivå som täcker belastningsspektrum, installationsutrymme, miljökompatibilitet och livscykelkostnader. Ingenjörer bör definiera frekvensomriktarens dynamiska egenskaper (startmoment, bromsmoment, stötfrekvens) tidigt och bygga in tillräcklig marginal för felinställning och termisk tillväxt. På fältet minimerar ett förutsägande underhållssystem baserat på vibrationsövervakning och smörjmedelsanalys oplanerade stillestånd. Kom ihåg: en väl vald industriella kopplingar bör pågå lika länge som det stora översynsintervallet för den utrustning som den ansluter – det är det ultimata måttet på valframgång.
För detaljerade installationsritningar, analysrapporter för finita element eller fallstudier av vridningsvibrationer, håll utkik på vår tekniska kanal eller kontakta vårt ingenjörsteam direkt angående din industriella kopplingar krav.
PREV: Vad är det som gör en membrankoppling mer lämplig än en växelkoppling för höghastighetsturbomaskiner?NÄSTA: Kuggkoppling vs. trumväxelkoppling: viktiga skillnader förklaras
Var den första att veta
För exklusiva erbjudanden och senaste erbjudanden, registrera dig genom att ange din e-postadress nedan.
Relaterat produkter
Nyheter
-
-
En utrustningsköpare i en stålfabrik matchade en gång en koppling med axeldiameter och katalogvridmoment. Sex veck...
READ MORE -
Kinas kopplingsindustri befinner sig i en kritisk historisk tidpunkt för omvandling från skalexpansion till kvalitets...
READ MORE -
Gear Coupling vs Trumväxelkoppling: The Core Difference Den största skillnaden är att "växelkoppling" är...
READ MORE -
Roterande utrustningsteknik Varför diafragmakoppling vinner i höghastighetsturbomaskiner En närmare ti...
READ MORE -
Under en rutinmässig vibrationsundersökning på ett höghastighetskompressortåg fann ingenjörer en hastighetsspets p...
READ MORE
OM OSS
PRODUKTER
INDUSTRIER
KONTAKTA OSS
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: No.1, Minying Developing Zone, Zhenjiang, Jiangsu, Kina
Upphovsrätt © Zhenjiang Orienthold Machinery Co., Ltd. Alla rättigheter reserverade.
 Anpassade industriella axelkopplingstillverkare